Асноўныя тэхнічныя параметры
| Параметр Катэгорыя | Спецыфікацыя |
|---|---|
| Размах рук | 2131 мм |
| Паўтарыце дакладнасць пазіцыянавання | ±0,05 мм |
| Максімальная нагрузка | 10 кг |
| Ёмістасць магутнасці | 6,48 кВА |
| Вага абсталявання | Прыкладна 230 кг |
| Клас абароны | Запясце: IP54; Корпус: IP40 |

Асноўныя перавагі
Ультра{0}}высокадакладная і стабільная зварка
З дакладнасцю перыядычнага пазіцыянавання ±0,05 мм робат паслядоўна кантралюе траекторыю перамяшчэння, вугал гарэлкі і хуткасць зваркі зварачнай гарэлкі, забяспечваючы аднастайную шырыню зварнога шва і глыбіню праваркі. Ён цалкам ліквідуе агульныя дэфекты ручной зваркі, такія як прапушчаныя зварныя швы, халодныя злучэнні, уключэнні дзындры, дзіркі і няроўныя паверхні зварных швоў, падтрымліваючы выхад гатовай прадукцыі больш за 99%.
Аўтаномнае праграмаванне + захоўванне лічбавых параметраў для бесперабойнай вытворчасці
Даступны два рэжымы праграмавання: анлайн-праграмаванне з дапамогай кішэннага навучальнага пульта і аўтаномнае мадэляванне на кампутары. Аўтаномнае мадэляванне і мадэляванне не займаюць вытворчую станцыю робата, што значна павышае эфектыўнасць змены мадэляў і ўводу ў эксплуатацыю. Параметры працэсу, уключаючы зварачны ток, напружанне, хуткасць руху гарэлкі і паток газу, можна захоўваць па зонах, забяспечваючы выключную паслядоўнасць зваркі для нарыхтовак адной партыі і дазваляючы новым аператарам хутка пачаць працу.
Шмат{0}}восевая сувязь для пашырэння гнуткай вытворчасці
Калі ён абсталяваны адна{0}}восевым або двух-восевым пазіцыянэрам, нарыхтоўку можна паварочваць на 360 градусаў, каб заўсёды падтрымліваць аптымальнае роўнае або кутковае становішча зваркі. Дадатковая лінейная рэйка пашырае працоўны дыяпазон да 2–6 метраў, што дазваляе аднаму робату абслугоўваць некалькі станцый і апрацоўваць нарыхтоўкі розных спецыфікацый. Ён ідэальна падыходзіць для зваркі буйных кампанентаў, такіх як доўгія рамы транспартных сродкаў, рухомыя рычагі і каробкавыя канструкцыі.
Дадатковыя-функцыі з дадатковай вартасцю
Дадатковыя канфігурацыі ўключаюць лазернае адсочванне швоў, аўтаматычную рэгуляванне вышыні напружання дугі, аўтаматычную ачыстку факела і механізмы для рэзкі дроту. Гэтыя асаблівасці ўлічваюць адхіленні памераў паступаючых нарыхтовак і яшчэ больш зніжаюць патрабаванні да дакладнасці пазіцыянавання прыстасаванняў.
Сферы прымянення і сумяшчальныя матэрыялы
| Сцэнары прымянення | Тыповыя нарыхтоўкі | Сумяшчальныя базавыя матэрыялы | Агульныя працэсы зваркі |
|---|---|---|---|
| Будаўнічыя машыны | Стралы экскаватара, рукояткі, шасі, бакі гідраўлічнага масла, кранштэйны пагрузчыка | Высокатрывалая-зносастойкая-сталь, уключаючы Q355, Q690 і NM400 | Шмат{0}}слаёвая і шмат{1}}праходная кутняя зварка і стыковая зварка тоўстых пліт |
| Аўтазапчасткі | Рамы аўтамабіляў, кранштэйны шасі, рамы сядзенняў, кампаненты выхлапной сістэмы | Нізка{0}}вугляродзістая сталь, ацынкаваныя сталёвыя лісты, алюмініевыя сплавы (неабходны апарат для імпульснай зваркі) | Зварка-тонкіх лістоў внахлест, бесперапынная зварка кутком |
| Агульная металаканструкцыя | Калоны фабрычных будынкаў, пад'ёмныя апоры, складскія стэлажы, каробкавыя канструкцыі | Сярэднія і тонкія пліты Q235, SS400 | Плоская зварка для доўгіх зварных швоў, зварка з перапынкамі |
| Абсталяванне для кантэйнераў і ліставога металу | Корпусы абсталявання, рамы боксаў, канвеерныя стойкі | Халоднакатаныя лісты, ацынкаваныя лісты | Высокахуткасная-зварка тонкіх пласцін |
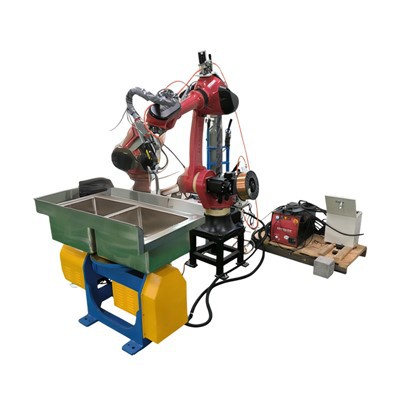
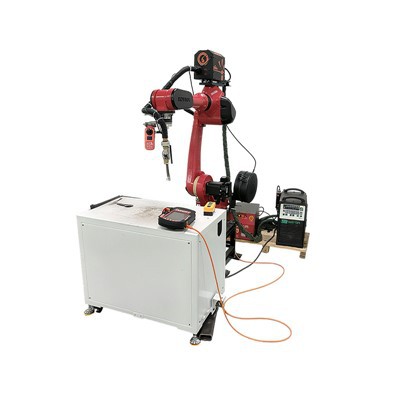
Малюнак 2.1 3D Дыяграма мадэлявання

Малюнак 2.2 -Дыяграма фізічнага аб'екта на сайце

Малюнак 2.3 Блізкі-дыяграмы кожнага кампанента


асноўны працоўны працэс
Аператары фіксуюць нарыхтоўку на зварачным варштаце і завяршаюць размяшчэнне.
Усталюйце параметры зваркі з дапамогай падвескі навучання і абярыце зададзеную траекторыю зваркі.
Запусціце робата; ён перамяшчае зварачную гарэлку ў зыходнае становішча і рухаецца па запраграмаванай траекторыі.
Гарэлка выконвае зварку, захоўваючы-дакладнасць палажэння нарыхтоўкі ў рэальным часе.
Пасля зваркі робат вяртае гарэлку ў зыходнае становішча і чакае наступнай партыі.
Відэадэманстрацыя выпадку кліента
FAQ
Пытанне: Як выбраць зварачныя гарэлкі з паветраным-астуджэннем і вадзяным-астуджэннем?
A: Зварачная гарэлка з-паветраным астуджэннем падыходзіць для перыядычнай зваркі з невялікім токам ніжэй за 300 А. Для працяглай-бесперапыннай зваркі з токам вышэй за 300 А рэкамендуецца-зварачная гарэлка з вадзяным астуджэннем, спалучаная з бакам для астуджальнай вады, каб прадухіліць пашкоджанне гарэлкі, выкліканае перагрэвам.
Q: Што выклікае сітаватасць падчас зваркі
A: Уцечка ахоўнага газу або няправільны ціск і хуткасць патоку газу; Вільготны зварачны дрот або алей, іржа і забруджванні на нарыхтоўках; Засмечаная фарсунка або пашкоджаны газавы дыфузар; Награвальны прыбор газавага балона CO₂ не ўключаны.
Пытанне: Якое планавае абслугоўванне патрабуецца для робата?
A: Кожны дзень чысціце зварачныя пырскі на зварачнай гарэлцы і правярайце наяўнасць зношаных кабеляў і паветраводаў; Кожны тыдзень чысціце механізм падачы дроту і правярайце ланцугі зазямлення; Рэгулярна змазвайце злучэнні робата і выконвайце каліброўку пачатковай кропкі.
Пытанне: Якія паслугі ўваходзяць у -мантаж і ўвод у эксплуатацыю абсталявання на месцы?
A: Наша кампанія прадастаўляе-паслугі па ўстаноўцы на месцы, уводу абсталявання ў эксплуатацыю і прафесійным тэхнічным навучанні па ўсім свеце. Таксама даступна дыстанцыйнае онлайн-тэхнічнае кіраўніцтва. Вы можаце гнутка выбіраць рэжым абслугоўвання ў адпаведнасці з рэальнымі патрабаваннямі вашага праекта.
гарачыя тэгі: другасны зварачны робат, Кітай, вытворцы, пастаўшчыкі, фабрыка другаснага зварачнага робата