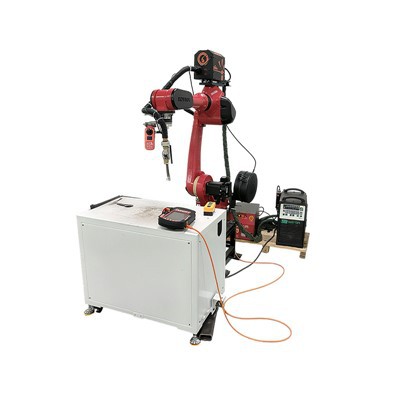

Асноўныя тэхнічныя параметры
| Параметр Катэгорыя | Канкрэтныя характарыстыкі |
|---|---|
| Размах рук | 1895 мм |
| Паўтарыце дакладнасць пазіцыянавання | ±0,05 мм |
| Максімальная нагрузка | 20 кг |
| Магутнасць лазера | 1–5 кВт |
| Вага абсталявання | Прыблізна . 230 кг |
| Ступень абароны | IP54 для запясця, IP40 для цела |

Асноўныя перавагі
Высокадакладная-зварка
Нашы робаты для лазернай зваркі забяспечваюць неаднаразовую дакладнасць пазіцыянавання ±0,05 мм і забяспечваюць стабільную дакладнасць ва ўсіх кропках зваркі.
Высокая хуткасць зваркі
Максімальная хуткасць зваркі складае да 10 метраў у хвіліну, што спрыяе высокай-зварцы тонкіх і сярэдняй-таўшчыні лістоў.
Трывалы
Пабудаваны з высокатрывалай-сталі і алюмініевага сплаву, корпус робата забяспечвае 8+ гадзін бесперапыннай працы і забяспечвае тэрмін службы больш за 7 гадоў.
Гнуткая шмат{0}}восевая сувязь
Рабатызаваная рука і пазіцыянер рэалізуюць шмат-восевы сінхронны рух, здольны выконваць складаныя трохмерныя маршруты зваркі.
Сферы прымянення і сумяшчальныя матэрыялы
| Сцэнар прымянення | Канкрэтныя аб'екты прыкладання | Адаптыўныя матэрыялы |
|---|---|---|
| Дакладныя прыборы | Корпусы датчыкаў, медыцынскія інструменты, лічыльнікі | Нержавеючая сталь, тытанавы сплаў, медны сплаў |
| Аэракасмічная | Каркасы фюзеляжа самалёта, паветраводы рухавікоў, злучальнікі | Алюмініевыя сплавы, тытанавыя сплавы, суперсплавы |
| Аўтамабільная вытворчасць | Кузаўныя панэлі, кампаненты шасі, акумулятарныя паддоны | Ацынкаваная сталь,-высокатрывалая сталь, алюмініевы сплаў |
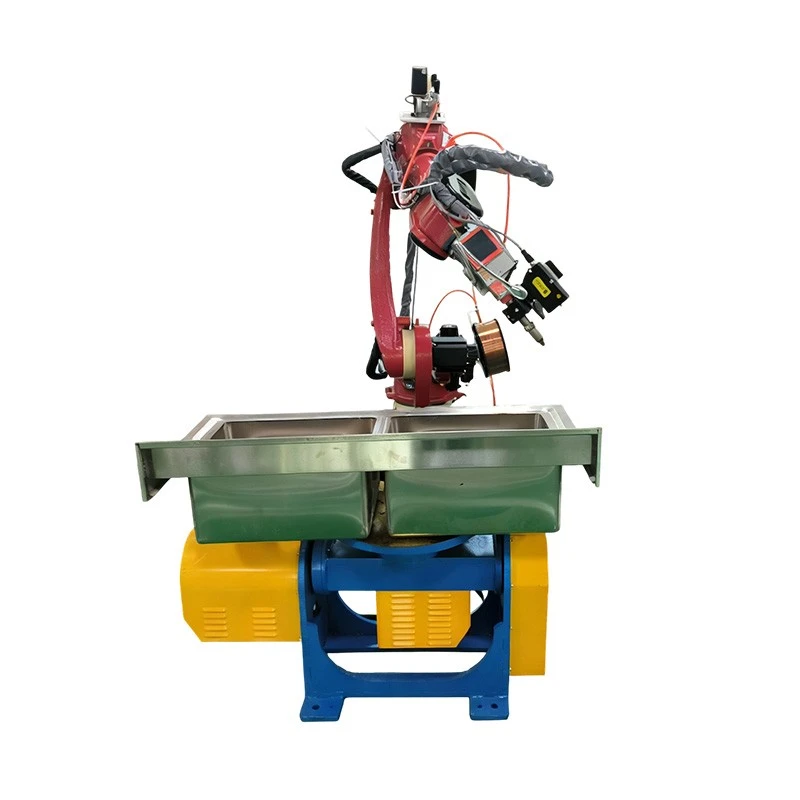
На-мадэляванні пляцоўкі і канструктыўным-дысплеі

Малюнак 2.1-Дыяграма фізічнага аб'екта на сайце


Прынцып працы і працэс
1. Аператар фіксуе нарыхтоўкі, якія будуць зварвацца, на зварачным варштаце і завяршае дакладнае пазіцыянаванне.
2. Параметры зваркі (напрыклад, магутнасць лазера, хуткасць зваркі, велічыня дэфакусіроўкі і г.д.) задаюцца з дапамогай падвескі навучання і выклікаецца папярэдне-запраграмаваная праграма зваркі.
3. Пасля запуску абсталявання робат кіруе лазернай зварачнай гарэлкай, каб яна перайшла ў зыходнае становішча зваркі.
4. Лазерная зварачная гарэлка аўтаматычна выконвае зварачныя аперацыі па зададзенай траекторыі. Для гарантыі якасці зваркі падчас-працэсу выкарыстоўваецца сістэма кантролю ў рэальным часе. Пасля завяршэння зваркі робат аўтаматычна перазагружаецца і чакае наступнай рабочай інструкцыі.
Відэадэманстрацыя выпадку кліента
Прадстаўленне кампаніі
Chuanglida з'яўляецца прафесійным вытворцам поўных камплектаў робатаў для кропкавай зваркі і пастаўшчыком-зварачных працоўных станцый. Кліенты могуць набыць робатаў асобна або выбраць цалкам інтэграванае рашэнне для дастаўкі пад ключ. Мы можам прадастаўляць брашуры па прадукцыі, 3D-чарцяжы САПР і справаздачы аб праверцы корпуса робата. Усе прадукты маюць стандартызаваную экспартную ўпакоўку і могуць пастаўляцца па ўсім свеце.
Вы можаце адправіць прамы запыт на прапанову або адправіць нам інфармацыю аб працэсе нарыхтоўкі, каб атрымаць індывідуальнае рашэнне для выбару.
FAQ
Q: Якая магутнасць лазера звычайна рэкамендуецца для лазерных зварачных робатаў?
A:
-
1000W: Падыходзіць для кропкавай зваркі і герметызацыі швоў лістоў з нержавеючай і вугляродзістай сталі таўшчынёй 0,3–2 мм.
1500W: Ідэальна падыходзіць для звычайнай зваркі нержавеючай сталі і алюмініевага сплаву 1-3 мм.
2000W–3000W: Ужываецца для алюмініевага сплаву, чырвонай медзі і пласцін сярэдняй-таўшчыні 3–6 мм; рэкамендуецца падача дроту.
4000W–6000W: Прызначаны для новых энергетычных акумулятарных карпусоў, тоўстых алюмініевых пласцін, зваркі глыбокім пранікненнем і зваркі-медзі-алюмінію рознымі металамі ў вялікіх аб’ёмах.
Пытанне: Як выбраць карысную нагрузку і дасяжнасць робата?
A: Агульная вага стандартнай лазернай зварачнай галоўкі і механізму падачы дроту складае ад 5 кг да 12 кг, таму настойліва рэкамендуюцца робаты з намінальнай карыснай нагрузкай 6 кг або 12 кг. Выберыце дыяпазон робата 1400 мм, 1600 мм, 1800 мм або 2000 мм у залежнасці ад памеру нарыхтоўкі. Робаты-з доўгім ходам рэкамендуюцца для вялікіх нарыхтовак і зваркі з доўгім{11}}ходам з пазіцыянерамі.
Пытанне: Якая максімальная і мінімальная таўшчыня зваркі для лазернай зваркі?
A: Аўтагенная лазерная зварка звычайна прымяняецца для матэрыялаў таўшчынёй ад 0,15 мм, а дакладныя кампаненты таўшчынёй да 0,1 мм можна надзейна зварваць. Пры зварцы глыбокім праплавленнем у спалучэнні з падачай дроту абсталяванне можа апрацоўваць пласціны таўшчынёй ад 8 мм да 15 мм. Для тонкіх лістоў неабходны строгі кантроль за падводам цяпла, каб прадухіліць прагар-зварнога шва.
Пытанне: Чаму падчас лазернай зваркі ацынкаваных лістоў часта ўзнікаюць пары? Як вырашыць гэтую праблему?
A: Цынк мае нізкую тэмпературу кіпення і выпараецца пад уздзеяннем высокай тэмпературы лазера, што прыводзіць да дэфектаў пор падчас зваркі. Рэкамендуемыя рашэнні: выкарыстоўвайце вагальную зварачную галоўку, выдаліце цынкавае пакрыццё шляхам папярэдняй -шліфоўкі, знізіце хуткасць зваркі, адрэгулюйце вугал ахоўнага газу для аптымальнай абароны і прыміце спецыяльныя параметры працэсу для лазернай зваркі ацынкаванага ліста.
гарачыя тэгі: лазерны зварачны робат, кітайскія вытворцы, пастаўшчыкі, фабрыка лазернага зварачнага робата