

Як выбраць робатаў для лазернай зваркі
Што такое рабатызаваная лазерная зварка і яе прынцып працы?
Рабатызаваных лазерная зваркаспалучае сфакусаваную лазерную крыніцу святла з праграмуемымі прамысловымі робатамі або калабарацыйнымі робатамі. Ён замяняе ручныя ручныя аперацыі стабільнымі і кіраванымі механічнымі рухамі для дасягнення высокай ступені паўтаральнасці працэсаў зваркі.
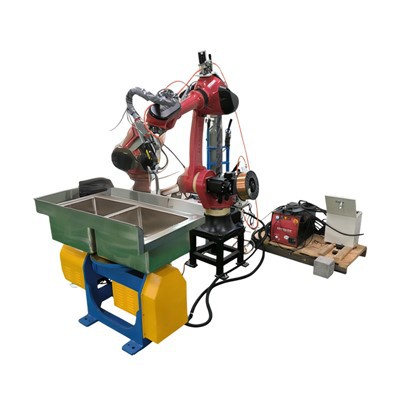
Лазерны прамень-энергіі-дакладна факусуецца на злучэнні дэталяў, імгненна расплаўляючы метал лакальна, утвараючы маленечкую расплаўленую ванну. Кіраваная робатам, лазерная галоўка рухаецца з пастаяннай хуткасцю. Расплаўлены метал бесперапынна распаўсюджваецца, а затым хутка астывае і застывае, утвараючы зварны шво з шчыльным металургічным злучэннем.
Асноўныя асаблівасці: Лазер забяспечвае высокаканцэнтраваную энергію з вельмі нізкім уводам цяпла і вузкай зонай цеплавога-ўздзеяння (HAZ), што прыводзіць да мінімальнай дэфармацыі нарыхтовак пры зварцы. Ён падыходзіць для зваркі тонкіх пласцін, дакладных дэталяў і разнастайных металаў.
Слоўнік прафесійных тэрмінаў
| Прафесійны тэрмін | Азначэнне |
|---|---|
| Зона -заражання цяплом (HAZ) | Вобласць, прылеглая да зварнога шва, якая награваецца, але не расплаўляецца. Меншая зона цеплавога-ўздзеяння прыводзіць да меншай дэфармацыі загатоўкі пры зварцы. |
| Расплаўлены басейн | Лакальная вобласць вадкага металу, якая ўтвараецца пасля таго, як лазер расплаўляе зварачнае злучэнне. |
| Увод цяпла | Энергія, паглынутая на адзінку даўжыні зварнога шва. Асноўная перавага лазернай зваркі заключаецца ў канцэнтраванай энергіі і нізкім агульным цеплаўкладанні. |
Асноўныя перавагі рабатызаванай лазернай зваркі
Звыш-высокая дакладнасць паўторнага пазіцыянавання
Дакладнасць паўторнага пазіцыянавання 6-восевага прамысловага робата дасягае 0,02~0,05 мм. Для масавага вытворчасці тысяч нарыхтовак становішча зварнога шва, глыбіня праплавлення і фарміраванне зварнога шва застаюцца цалкам аднолькавымі, ухіляючы памылкі ручной працы і значна зніжаючы хуткасць паўторнай працы.
Нізкая дэфармацыя і найвышэйшая якасць паверхні
Пры нізкім цеплавыдзяленні тонкія пласціны не дэманструюць відавочнай дэфармацыі пасля зваркі. Зварныя швы вузкія і гладкія, што дазваляе апусціць або значна спрасціць працэс шліфавання, што значна зніжае хуткасць рамонту.
Значна палепшаная эфектыўнасць апрацоўкі
Для зварных швоў аднолькавай даўжыні хуткасць зваркі лазернай рабатызаванай сістэмы зваркі ў 3-8 разоў перавышае хуткасць зваркі TIG і ў 2-5 разоў больш, чым зваркі MIG. Павышэнне эфектыўнасці найбольш прыкметнае для доўгіх прамых зварных швоў і стандартных частак-масавай вытворчасці. Паляпшэнне абмежавана для кароткіх, складаных зварных швоў-спецыяльнай-формы, таму не варта слепа чакаць дзесяціразовага павышэння эфектыўнасці.
Працазберагальная аўтаматызаваная вытворчасць-
Праца ў начную-змену без нагляду даступная пасля завяршэння ўводу ў эксплуатацыю. Чалавечыя рэсурсы пераключаюцца з ручной зваркі на праграмаванне, увод інструментаў у эксплуатацыю і праверку абсталявання, што палягчае цяжкасці пры найме прафесійных зваршчыкаў.
Палепшаная эксплуатацыйная бяспека
Аператары размяшчаюцца па-за лазернай ахоўнай камерай, каб пазбегнуць прамых траўмаў, выкліканых моцнымі светлавымі апёкамі, пырскамі пры высокай-тэмпературы, зварачным дымам і парамі цынку.
Сумяшчальны са зваркай спецыяльных матэрыялаў
Ён падтрымлівае зварку внахлест вугляродзістай сталі, нержавеючай сталі, ацынкаванай бляхі, алюмініевага сплаву, медзі, тытанавага сплаву і разнастайных металаў. Стабільнае ўтварэнне зварнога шва можа быць дасягнута для матэрыялаў з высокім адбіваннем у спалучэнні з лазернымі генератарамі высокай -магутнасці.
Як выбраць робата для лазернай зваркі
Паслядоўныя абмежаванні пры выбары абсталявання: Лазерная магутнасць → Тып корпуса робата → Дапаможныя аксэсуары. Аб'ём выбару наступнага элемента звужаецца толькі пасля пацверджання папярэдняга параметру.
Крок 1: Вызначэнне магутнасці лазера на аснове матэрыялу нарыхтоўкі і таўшчыні пласціны
Даступны два тыпы валаконных лазераў: валаконны-лазер бесперапыннай хвалі (ідэальны для зваркі глыбокім пранікненнем і тоўстых пласцін) і валаконны імпульсны лазер (для ультра-тонкіх дакладных кампанентаў). Табліца ніжэй служыць эталонам для выбару бесперапыннага-валакновага лазера. Фактычнае пранікненне зваркі залежыць ад ступені расфакусіроўкі, хуткасці зваркі, рэжыму падачы дроту, тыпу ахоўнага газу і зазору пры зборцы. Праверка працэсу з'яўляецца абавязковай перад афіцыйным масавым вытворчасцю.
Табліца выбару для валаконных-лазераў бесперапыннай хвалі
| Матэрыял | 1–1,5 кВт бесперапынна-валаконны-лазер | 2–3 кВт бесперапынны-валаконны лазер | Валаконна-бесперапынны-лазер магутнасцю 6 кВт і вышэй | Асаблівыя заўвагі |
|---|---|---|---|---|
| Вугляродзістай сталі | Аўтагенная зварка для тонкіх пласцін Менш або роўна 2 мм | Зварка прысадкавым дротам для пласцін 2–5 мм | Шмат{0}}зварка глыбокім праплавленнем для пласцін 5–10 мм | Мадэлі 2 кВт і 3 кВт з'яўляюцца асноўнымі варыянтамі для агульных структурных частак |
| Нержавеючая сталь | Прэцызійныя ўшчыльняльныя кампаненты Менш або роўна 2 мм | Шафы з ліставога металу таўшчынёй 2–4 мм | Таўшчыня структурных кампанентаў 4–8 мм | Каб пазбегнуць акіслення і афарбоўвання ў жоўты колер, пераважная экранаванне аргонам |
| Ацынкаваная сталь | Тонкія пласціны Менш або роўна 1,2 мм; выдаленне цынкавага пласта патрабуецца загадзя | Шафы 2-4 мм; вагальная зварка абавязковая | Тоўстыя ацынкаваныя канструктыўныя кампаненты | Выпарэнне цынку лёгка выклікае шчыльную сітаватасць; прамая аўтагенная зварка забароненая |
| Алюмініевы сплаў | Прымяняецца толькі для звыш{0}}тонкіх нарыхтовак у межах 0,8 мм | Зварка прысадкавым дротам для тонкіх пласцін 1–3 мм | Алюмініевыя пласціны сярэдняй-таўшчыні 3–6 мм | Высокая адбівальная здольнасць лазера; прыняць адмоўны працэс дэфакусіроўкі і павялічыць хуткасць патоку ахоўнага газу |
| Медзь / латунь і іншыя матэрыялы з высокай святлоадбівальнай здольнасцю | Цяжка сфармаваць эфектыўныя зварныя швы; не рэкамендуецца | Зварка тонкіх пласцін са строгім кантролем працэсу і прысадкавай дротам | Патрабуецца высока-лазер магутнасцю больш за 6 кВт плюс імпульсная форма хвалі | Неабходныя папярэдняя паліроўка паверхні і экранаванне чыстым аргонам |
Дзве распаўсюджаныя памылкі пры выбары магутнасці лазера
Сляпая закупка мадэляў звыш-высокай-магутнасці: гэта прывядзе да росту выдаткаў на набыццё абсталявання, вадзяное астуджэнне і абарону бяспекі. Тонкія пласціны вельмі схільныя прагараць-. Неабходна зарэзерваваць толькі 10–20% запас магутнасці; топ-мадэлі высокай-магутнасці непатрэбныя.
Ігнараванне патрабаванняў да магутнасці для матэрыялаў з высокай ступенню адлюстравання: алюміній і медзь адлюстроўваюць большую частку лазернай энергіі. Для аднолькавай таўшчыні пласціны неабходная магутнасць лазера больш чым у два разы перавышае магутнасць вугляродзістай сталі. Выбар параметраў магутнасці на аснове вугляродзістай сталі прывядзе да няпоўнага праплаўлення і халодных зварных швоў.
Крок 2: Выбар корпуса робата (параўнанне двух тыпаў робатаў, за выключэннем ручной лазернай зваркі)
Гэты выбар прымяняецца толькі да 6-восевага абсталявання для аўтаматызаваных працоўных станцый, які вызначаецца на аснове аб'ёму вытворчасці, частаты змены прадукту, плошчы завода і бюджэту:
1. Стацыянарная 6-восевая прамысловая рабатызаваная рукаСцэнары прымянення: масавая вытворчасць аднаго прадукту, вытворчыя лініі з высокім-цыклам і вырабы з тоўстых{1}}лістоў. Перавагі: высокая карысная нагрузка, шырокі дадатковы дыяпазон дасяжнасці, высокая хуткасць руху і выдатная стабільнасць для доўгатэрміновай-бесперапыннай працы. Недахопы: вялікая займаная плошча, больш высокія інвестыцыі ў адпаведную закрытую лазерную ахоўную кабіну і больш працяглы час уводу ў эксплуатацыю для змены прадукту.
2. Сумесны робат (кобот)Сцэнарыі прымянення: сярэдне- і дробнасерыйная-серыйная вытворчасць, частая замена прадукцыі для некалькіх тыпаў прадукцыі, абмежаваная фабрычная прастора і абмежаваны бюджэт. Перавагі: не патрабуецца-цяжкая кабіна бяспекі, высокая гнуткасць, хуткае змяненне становішча і замена інструментаў, а таксама простая эксплуатацыя і ўвод у эксплуатацыю. Недахопы: адносна нізкая карысная нагрузка, меншая хуткасць перамяшчэння, чым прамысловыя рабатызаваныя зброі, і абмежаваная вытворчая магутнасць у працоўных умовах, якія патрабуюць зваркі глыбокім пранікненнем для тоўстых пласцін.
Рэзюмэ выбару
Выберыце 6-восевы прамысловы робат, калі патрабуецца высокая вытворчая магутнасць і аднаразовая-масавая вытворчасць. Выбірайце сумеснага робата для-разнавіднасці вытворчасці, абмежаванай плошчы ў майстэрні і недарагога-разгортвання аўтаматызацыі пачатковага ўзроўню.
Крок 3: кантрольны спіс для выбару асноўных дапаможных кампанентаў
Галава для лазернай зваркі
Перавага аддаецца зварачным галоўкам з функцыяй вагальнай зваркі, якая можа кампенсаваць зазоры ў зборцы ад 0,2 мм да 0,8 мм і пашыраць зварныя швы. Фокусная адлегласць павінна адпавядаць працоўнай прасторы дэталяў. Вагальныя зварачныя галоўкі абавязковыя для ацынкаваных сталёвых лістоў і алюмініевых нарыхтовак.
Лазерны генератар
Магутнасць павінна адпавядаць параметру, вызначанаму на першым этапе выбару абсталявання. Рэкамендуюцца брэнды з мясцовым-пасляпродажным абслугоўваннем і нізкім узроўнем адмоваў. Валаконныя-лазеры бесперапыннай хвалі выкарыстоўваюцца для зваркі бесперапынным глыбокім пранікненнем, у той час як імпульсныя лазеры выкарыстоўваюцца для ультра{4}}тонкіх дакладных дэталяў.
Сервапрывад падачы дроту
Каб забяспечыць стабільную падачу дроту без закліноўвання, неабходны механізм падачы дроту з серво-прывадам. Ён падтрымлівае звычайныя дыяметры дроту 0,8 мм, 1,0 мм і 1,2 мм. Падачу дроту можна не выкарыстоўваць, каб выкарыстоўваць аўтагенную зварку толькі для дакладных-злучэнняў тонкіх пласцін унахлестку са зборачнымі зазорамі менш за 0,1 мм. Зварка прысадкавым дротам з'яўляецца абавязковай для тоўстых пласцін, злучэнняў з вялікімі зазорамі і -напружанымі злучэннямі.
Сістэма адсочвання зварных швоў
2D Vision: нізкі кошт, падыходзіць для простых прамых зварных швоў.
3D-лазернае бачанне: магчымае выяўленне зазораў, вымярэнне перападаў вышынь і аўтаматычная карэкцыя адхіленняў, што важна для шмат-разнастайных і высока-дакладных нарыхтовак. Сістэму зроку можна выдаліць, каб скараціць выдаткі на масавыя-вырабляемыя адзінкавыя-тыпы простых дэталяў.
Прамысловы чиллер
Халадзільная машына павінна быць падабрана з намінальнай магутнасцю лазера. Двух-тэмпературныя ахаладжальнікі з падвойным-кантролем патрабуюцца для мадэляў высокай-магутнасці для асобнага астуджэння лазернага генератара і зварачнай галоўкі. Нізкія ахаладжальнікі прывядуць да зніжэння магутнасці абсталявання і непасрэдна знізяць эфектыўнасць цыклу вытворчай лініі. Дадатковы запас астуджальнай магутнасці для чиллеров павінен быць зарэзерваваны для цэхаў з высокай тэмпературай навакольнага асяроддзя.
Ключавыя тэхналагічныя моманты рабатызаванай лазернай зваркі
Кіраванне пачаткам і канцом дугі
Дадайце ў праграму робата функцыі паступовага нарошчвання-і паніжэння-магутнасці, каб пазбегнуць сітаватасці пры запальванні дугі і кратэрных расколін пры заканчэнні дугі. Павялічце працягласць пост-працягласці ахоўнага газу для тонкіх пласцін, каб прадухіліць акісленне зварнога шва.
Параметры вагальнай зваркі
Стандартная шырыня ваганняў вагаецца ад 0,6 мм да 1,5 мм з частатой ваганняў 10-30 Гц. Большая амплітуда ваганняў павінна быць прынята для больш шырокіх мантажных зазораў.
Эталонная хуткасць перамяшчэння для робатаў (валаконны-лазер з бесперапыннай хваляй)
Аўтагенная герметызацыя тонкіх{0}}пласцін: 800–2000 мм/мін
Канструкцыйныя зварныя швы пласцін сярэдняй і тоўстай насадкі: 300–800 мм/мін
Нарыхтоўкі з алюмініевага сплаву з высокім адбіваннем: 200–500 мм/мін
Шмат{0}}слаёвая і шмат{1}}зварка
Для пліт таўшчынёй больш за 6 мм патрабуецца папластовая зварка. Выкарыстоўвайце высокую магутнасць для каранёвага праходу, каб гарантаваць пранікненне зваркі, і паменшыце магутнасць для ашалёўкі, каб аптымізаваць знешні выгляд зварнога шва. Павярхоўны аксідны пласт неабходна чысціць пасля кожнага зварачнага пласта.
Каб даведацца, ці падыходзім мы, пастаўце перад інжынерам рэальныя патрабаванні. Адпраўце чарцёж дэталі, час цыкла і абмежаванні ячэек, і мы вернемся з канфігурацыяй і часам выканання.




